

เกรดความแม่นยำของแร็คเกียร์: จริงๆ แล้ว DIN 5, DIN 7 และ DIN 10 มีราคาเท่าใด

แร็คเกียร์และเฟืองตรง ฟันกราวด์
คำหลักเป้าหมาย:เกรดความแม่นยำของชั้นวางเกียร์
รอง:แร็คเกียร์คุณภาพระดับ DIN, ฟันเฟืองแร็คแอนด์พิเนียน, ข้อผิดพลาดระยะพิทช์ของแร็คเกียร์
คำอธิบายเมตา:อธิบายความแม่นยำของชั้นวางเกียร์ DIN 5 ถึง DIN 10 ด้วยค่าความคลาดเคลื่อนของระยะพิทช์จริง ระยะฟันเฟืองที่ทำได้ต่อเกรด และวิธีการเลือกชั้นเรียนโดยไม่ต้องจ่ายเงินมากเกินไป
ทุก ๆ สองสามสัปดาห์ จะมีคนส่งภาพวาดสำหรับโครงสำหรับตั้งสิ่งของแบบแร็คแอนด์พีเนียนซึ่งมี "ความแม่นยำสูง" ระบุไว้ในบันทึกย่อให้เราทราบ และไม่มีอะไรอื่นอีก ไม่มีคลาส DIN ไม่มีข้อผิดพลาดของพิทช์ ไม่มีเป้าหมายฟันเฟือง เมื่อเราถาม คำตอบมักจะเป็น "แม่นยำที่สุดเท่าที่จะเป็นไปได้ภายในงบประมาณ"
นั่นไม่ใช่ข้อกำหนด มันเป็นความปรารถนา และช่องว่างระหว่าง DIN 10 และ DIN 5 ไม่ใช่ค่าพรีเมียมเล็กน้อย - แต่เป็นเส้นทางการผลิตที่แตกต่างกัน เครื่องจักรที่แตกต่างกัน และราคาต่อเมตรหลายเท่า
ต่อไปนี้คือความหมายที่แท้จริงของเกรดเป็นตัวเลข และวิธีการตัดสินใจว่าเกรดใดที่เครื่องจักรของคุณต้องการอย่างแท้จริง
เลขเกรดวัดจากอะไร.
เกรดความแม่นยำของแร็คจะอธิบายความคลาดเคลื่อนของระยะพิทช์สะสม - ว่าฟันเคลื่อนไปจากตำแหน่งทางทฤษฎีไปไกลแค่ไหนตามความยาวของแท่งฟัน โดยปกติจะระบุเป็นมิลลิเมตรต่อเมตร

รูปที่ 1 ข้อผิดพลาดของระดับเสียงสะสมตามระดับคุณภาพ DIN เกรดที่ได้โดยไม่ต้องใช้การเจียระไนหลัง-แข็งตัวจะแสดงเป็นสีส้ม
DIN 3962 กำหนดระดับคุณภาพ ยิ่งตัวเลขยิ่งต่ำ ความอดทนก็จะยิ่งเข้มงวดมากขึ้นเท่านั้น ทั่วทั้งอุตสาหกรรม เส้นทางการผลิตและระดับที่สามารถบรรลุได้มีดังนี้:
|
คลาสแร็ค |
กระบวนการ |
คุณภาพฟัน |
ความแม่นยำของสนาม |
|
ขั้นพื้นฐาน |
การเหนี่ยวนำแข็งตัว |
ดิน 10 (~AGMA 8) |
< 0.200 mm/m |
|
ขั้นพื้นฐาน |
อ่อนนุ่ม |
ดิน 9 (~AGMA 9) |
< 0.150 mm/m |
|
ความแม่นยำ |
ดับและอารมณ์ |
ดิน 8 (~AGMA 10) |
< 0.100 mm/m |
|
ความแม่นยำ |
แข็งและพื้น |
ดิน 8 (~AGMA 10) |
< 0.060 mm/m |
|
มีความแม่นยำสูง |
แข็งและพื้น |
ดิน 7 (~AGMA 11) |
< 0.052 mm/m |
|
มีความแม่นยำสูง |
แข็งและพื้น |
ดิน 6 (~AGMA 12) |
< 0.036 mm/m |
|
ความแม่นยำสูงพิเศษ- |
แข็งและพื้น |
ดิน 5 |
< 0.026 mm/m |
เราผลิตชั้นวางสำหรับผลิตภัณฑ์ทุกประเภท ตั้งแต่ DIN 5 ถึง DIN 10
สเปรดจากบนลงล่างประมาณ 8:1 หากในแง่ฟิสิกส์ ชั้นวางที่มีความเบี่ยงเบนของระยะพิทช์ ±0.200 มม. มากกว่า 1,000 มม. หมายความว่าความยาวจริงตกลงไปที่ไหนสักแห่งระหว่าง 999.8 มม. ถึง 1,000.2 มม. เทียบกับ 1,000 มม. ตามทฤษฎี
สังเกตเห็นบางอย่างในตาราง การเหนี่ยวนำ-ชั้นวางพื้นฐานที่ชุบแข็งอยู่ที่ DIN 10 -แย่ที่สุดเกรดที่แสดง - ในขณะที่ชุบแข็ง-และ-ชั้นวางกราวด์ถึง DIN 5 ทั้งสองแบบชุบแข็งแล้ว ความแตกต่างคือสิ่งที่เกิดขึ้นหลังจากการชุบแข็ง
เหตุใดการชุบแข็งจึงทำให้ชั้นวางมีความแม่นยำน้อยลง ไม่ใช่มากขึ้น
สิ่งนี้ทำให้ผู้คนสะดุดอยู่ตลอดเวลา การชุบแข็งเป็นการดำเนินการที่มีคุณภาพ ดังนั้นชั้นวางที่แข็งแล้วจึงเป็นชั้นวางที่ดีกว่าอย่างแน่นอน
สำหรับความสามารถในการรับน้ำหนักใช่ เพื่อความถูกต้อง ไม่มี - ไม่ใช่ของตัวเอง
การชุบแข็งแบบเหนี่ยวนำจะเพิ่มความสามารถในการรับแรงของชั้นวางอย่างมาก และในขณะเดียวกันก็ลดคุณภาพของฟัน เนื่องจากวงจรการให้ความร้อนและการดับจะทำให้แท่งเหล็กเสียรูป
การให้ความร้อนแก่ฟันจนถึงอุณหภูมิออสเทนไนติสและการดับฟันจะทำให้แท่งฟันเคลื่อน ชั้นวางที่ยาวและเพรียวนั้นเป็นรูปทรงที่แย่ที่สุดเท่าที่จะเป็นไปได้ในการต้านทานการบิดเบือนนั้น คุณได้รับ 50–55 HRC ที่สีข้าง และคุณจะสูญเสียความแม่นยำในการขว้างในการทำงานเดียวกัน
วิธีแก้ไขคือการบดฟันหลังจากการแข็งตัว นั่นคือสิ่งที่แยกชั้นวางชุบแข็งแบบเหนี่ยวนำ DIN 10-ออกจากชั้นวางชุบแข็ง DIN 6-และ-ชั้นวางกราวด์ - ซึ่งเป็นกระบวนการเจียรที่มีความแม่นยำเป็นพิเศษบนเครื่องจักรซึ่งมีราคาสูงกว่าบ้านของคนส่วนใหญ่ หลักการเดียวกันนี้ใช้กับเกียร์โดยทั่วไป นั่นคือ ความแม่นยำจะลดลงหลังการอบชุบ และการเจียรเป็นวิธีการกู้คืน
ในการผลิตของเราเอง นี่เป็นการตัดสินใจในการวางแผน ไม่ใช่สิ่งที่ตามมาภายหลัง มีเนื้อส่วนเกินเหลืออยู่ในระหว่างการกัดฟันโดยเฉพาะ เพื่อให้ฟันสามารถกราวด์กลับเป็นขนาดได้หลังจากการแข็งตัว ชั้นวางที่อ้างถึงว่า "ชุบแข็ง" โดยไม่มีการเจียรด้านหลังไม่สามารถคงไว้ซึ่งความมีระดับระดับสูงได้ ไม่ว่าตัวเลขความแข็งจะระบุไว้ก็ตาม
นี่เป็นเหตุผลว่าทำไมการ "ชุบแข็ง" เพียงอย่างเดียวไม่ได้บอกคุณเกี่ยวกับความแม่นยำเลย ถามว่าขั้นตอนไหนและฟันถูกบดหลังจากนั้นหรือไม่
หมายเลขที่เครื่องของคุณรู้สึกได้จริง: ฟันเฟือง
ข้อผิดพลาดของสนามคือสิ่งที่ได้รับการรับรอง Backlash คือสิ่งที่ผู้ปฏิบัติงานสังเกตเห็นเมื่อแกนกลับด้าน

รูปที่ 2 ฟันเฟืองขั้นต่ำที่ทำได้ตามระดับความแม่นยำของระบบ
ฟันเฟืองขั้นต่ำที่ทำได้โดยทั่วไปตามระดับความแม่นยำของระบบ:
|
ระดับระบบ |
ประเภทแร็ค |
คุณภาพ |
ข้อผิดพลาดของระดับเสียง |
นาที. ฟันเฟือง |
|
สูงมาก- |
แข็งและพื้น |
ดิน 5–6 |
< 0.026–0.036 mm/m |
ศูนย์ (พรีโหลดปีกนกแบบแยกหรือคู่) |
|
สูง |
แข็งและพื้น |
ดิน 5–6 |
< 0.026–0.036 mm/m |
0.02 มม |
|
ปานกลาง |
ดับและอารมณ์ |
ดิน 8 |
< 0.100 mm/m |
0.04 มม |
|
ปานกลาง-อ่อน |
อ่อนนุ่ม |
ดิน 9 |
< 0.150 mm/m |
0.06 มม |
|
ต่ำ |
การเหนี่ยวนำแข็งตัว |
ดิน 10 |
< 0.200 mm/m |
0.08 มม |
คุณสมบัติหนึ่งรายการใช้กับทุกแถวของตารางนั้น และเป็นประโยคที่สำคัญที่สุดในเรื่อง:ฟันเฟืองของแร็คแอนด์พีเนียนขึ้นอยู่กับการจัดตำแหน่งของแร็คกับลิเนียร์ไกด์
โปรดอ่านอีกครั้งก่อนที่คุณจะสั่งซื้อชั้นวาง DIN 5 หากพื้นผิวการติดตั้งชั้นวางของคุณไม่ได้ถูกตัดเฉือนขนานกับลิเนียร์ไกด์ ระยะห่างของศูนย์กลางของเฟืองจะแตกต่างกันไปตามระยะชัก และฟันเฟืองจะแตกต่างกันไปตามนั้น คุณจะต้องซื้อความแม่นยำสูงพิเศษ-และติดตั้งความแม่นยำปานกลาง เราได้เห็นสิ่งนี้เกิดขึ้นกับเครื่องจักรที่ชั้นวางมีราคาสูงกว่ากระปุกเกียร์
ฟันเฟืองเป็นศูนย์ไม่ได้เกิดขึ้นโดยการซื้อชั้นวางที่ดีกว่า มันมาจากการจัดเรียงเชิงกล - ไม่ว่าจะเป็นปีกนกแบบแยก โดยที่ปีกนกสองซีกถูกผลักออกจากกันด้วยชุดสปริง เพื่อให้แต่ละครึ่งโหลดปีกฟันที่อยู่ตรงข้ามกัน หรือการตั้งค่าปีกนกคู่-ที่โหลดล่วงหน้าด้วยระบบไฟฟ้าพร้อมไดรฟ์หลักและสเลฟ
การเลือกเกรดตามการใช้งาน
การทำงานย้อนกลับจากความแม่นยำของตำแหน่งที่ต้องการเป็นวิธีการเดียวที่สมเหตุสมผล
DIN 9–10 ชุบแข็งแบบอ่อนหรือแบบเหนี่ยวนำประตูบานเลื่อน อุปกรณ์ยกและขนย้ายแบบธรรมดา ตัวกั้น ตัวกำหนดตำแหน่งการเชื่อม หรืออะไรก็ตามที่หนึ่งในสิบของมิลลิเมตรไม่เกี่ยวข้อง การใช้จ่ายมากขึ้นนี่คือเงินที่ถูกเผา
DIN 8 ดับและนิรภัยรถตักขาสูง เครื่องจัดเรียงพาเลท หุ่นยนต์แกนเจ็ด การจัดการทั่วไป ความแม่นยำของตำแหน่งในพื้นที่ 0.1 มม. ด้วยราคาที่สมเหตุสมผล
DIN 6–7 ชุบแข็งและกราวด์เราเตอร์ CNC โครงขาตัดพลาสม่าและเลเซอร์ แกนแมชชีนนิ่งเซ็นเตอร์ นี่คือเกรดที่คุณภาพการตัดเริ่มต้นโดยขึ้นอยู่กับชั้นวาง ไม่ใช่ลูปควบคุม
DIN 5 ชุบแข็งและกราวด์เครื่องเจียร เครื่องวัด เครื่องมือกล-ระดับไฮเอนด์ที่มีสเกลเชิงเส้น นี่คือจุดสูงสุดของกลุ่มการผลิตของเราและจุดที่องค์ประกอบอื่นๆ ในแกน - ราง พื้นผิวการติดตั้ง กระปุกเกียร์ - จะต้องอยู่ในระดับเดียวกัน ไม่เช่นนั้นเกรดของชั้นวางจะสูญเปล่า
มีจุดที่น่าสนใจ{0}}จุดหนึ่งที่คุ้มค่าและรวมอยู่ในแนวทางการกำหนดขนาดแบบแร็คทั่วทั้งอุตสาหกรรม:
โมดูลที่ใหญ่ขึ้นไม่ได้หมายถึงแรงส่งที่สูงขึ้นโดยอัตโนมัติ ชั้นวางโมดูล 2 ในคุณภาพคลาส 5 สามารถส่งแรงในวงสัมผัสที่สูงกว่าชั้นวางโมดูล 3 ในคุณภาพคลาส 8
ความแม่นยำที่ดีขึ้นหมายความว่าโหลดจะกระจายไปทั่วฟันมากขึ้นโดยการสัมผัสที่เหมาะสม ชั้นวางที่หยาบแต่เลอะเทอะจะเน้นไปที่ฟันซี่ใดก็ตามที่อยู่สูง การเพิ่มขนาดโมดูลเพื่อเพิ่มความแข็งแกร่งในขณะที่เกรดคุณภาพลดลงอาจทำให้คุณแย่ลงกว่าจุดเริ่มต้น
การเดินทางระยะไกล: เหตุใดเกรดเพียงอย่างเดียวจึงไม่สามารถตัดสินข้อผิดพลาดทั้งหมดได้
สำหรับการเดินทางเกินหนึ่งความยาวแร็ค ข้อผิดพลาดของข้อต่อมีความสำคัญพอๆ กับเกรดของแร็ค
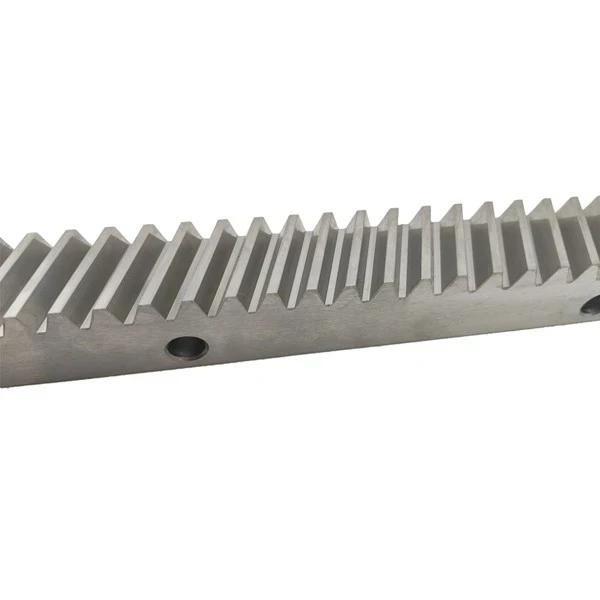
ชั้นวางขดแบบแข็งและกราวด์พร้อมรูยึด
ตัวแทนต่อ-ข้อผิดพลาดระยะพิทช์สะสมของแร็คที่ความยาวต่างกัน:
|
คุณภาพ |
ชั้นวาง 1,000 มม |
ชั้นวาง 1,500 มม |
ชั้นวาง 2,000 มม |
|
ดิน 5 |
0.026 มม |
0.031 มม |
0.034 มม |
|
ดิน 6 |
0.034 มม |
0.041 มม |
0.044 มม |
|
ดิน 7 |
0.052 มม |
0.062 มม |
0.068 มม |
ข้อผิดพลาดไม่ได้ปรับขนาดเชิงเส้นด้วยความยาว - โดยชั้นวาง DIN 6 ขนาด 2,000 มม. รองรับน้ำหนักรวม 0.044 มม. ซึ่งคิดเป็นเพียง 0.022 มม. ต่อเมตร ซึ่งดีกว่า 0.034 มม. ของชั้นวางขนาด 1,000 มม. ในแต่ละ- เมตร
นั่นส่งผลโดยตรงต่อการเดินทางหกเมตร การใช้ชั้นวางแบบเกลียว DIN 6 โมดูล 4 และวิธีการเชื่อมต่อที่มีความหนาไม่เกิน 0.025 มม. ต่อข้อต่อ:
ชั้นวาง 3 × 2,000 มม. → 3 × 0.044 + 2 × 0.025 =0.182 มมรวมเป็น 2 ข้อต่อ
ชั้นวาง 6 × 1,000 มม. → 6 × 0.034 + 5 × 0.025 =0.329 มมรวมทั้งหมด 5 ข้อต่อ
ชั้นวาง 12 × 500 มม. → 12 × 0.026 + 11 × 0.025 =0.587 มมรวม 11 ข้อต่อ
เกรดเดียวกัน ความยาวรวมเท่ากัน และตัวเลือกชั้นวางแบบสั้น-นั้นแย่กว่าสามเท่า ข้อต่อครอบงำ ชั้นวางที่น้อยกว่าและยาวกว่าจะเอาชนะชั้นวางที่สั้นกว่าและมากกว่าทุกครั้ง - ซึ่งเป็นเหตุผลว่าทำไมเราจึงผลักลูกค้าไปทางส่วน 2 เมตรทุกครั้งที่เตียงเครื่องจักรเอื้ออำนวย
สิ่งที่จะใส่ในการสอบถามของคุณ
ส่งห้าสิ่งนี้มาให้เรา แล้วคุณจะได้รับชั้นวางที่เหมาะกับเครื่องจักรแทนโบรชัวร์การตลาด:
ข้อผิดพลาดของคลาส DIN หรือพิทช์ในหน่วย mm/m- ไม่ใช่ "ความแม่นยำสูง"
โมดูลและความกว้างของใบหน้า- หรือแรงในวงสัมผัส แล้วเราจะกำหนดขนาดมัน
ตรงหรือเป็นเกลียว
การรักษาความร้อน และไม่ว่าฟันจะกราวด์หลังจากการแข็งตัวหรือไม่
การเดินทางทั้งหมดและวิธีที่คุณวางแผนจะเข้าร่วมส่วนต่างๆ
หากคุณทราบเพียงความแม่นยำในการกำหนดตำแหน่งที่เครื่องจักรของคุณจะต้องเข้าถึง โปรดบอกเราและการจัดแนวลิเนียร์ไกด์ด้วย การย้อนกลับจากแอปพลิเคชันถือเป็นเรื่องปกติและรับอีเมลฉบับเดียว
คำถามที่พบบ่อย
DIN 6 ดีกว่า DIN 8 ถึงสองเท่าหรือไม่?
เมื่อเกิดข้อผิดพลาดในพิทช์ ดีกว่าสองเท่า: 0.036 มม./ม. เทียบกับ 0.100 มม./ม. ตามความแม่นยำของเครื่องจักรที่จัดส่ง เฉพาะในกรณีที่การติดตั้งและการจัดตำแหน่งรองรับเท่านั้น
ฉันสามารถผสมชั้นวาง DIN 6 กับปีกนก DIN 8 ได้หรือไม่
ไม่สมเหตุสมผล. ระดับความแข็งและคุณภาพของปีกนกควรเท่ากับหรือสูงกว่าระดับของชั้นวางเสมอ เนื่องจากปีกนกมองเห็นรอบการสัมผัสต่อการเดินทางเมตรที่มากกว่ามาก
ชั้นวางที่แข็งแล้วมีอายุการใช้งานนานกว่าชั้นวางแบบกราวด์หรือไม่?
การเปรียบเทียบที่ไม่ถูกต้อง - เป็นการดำเนินการที่แตกต่างกัน การชุบแข็งทำให้เกิดความต้านทานต่อการสึกหรอและความสามารถในการรับน้ำหนัก การเจียรทำให้เกิดความแม่นยำ แร็คกราวด์-และ-แข็งมีทั้งสองอย่าง
ฉันสามารถคาดหวังฟันเฟืองอะไรได้บ้างในทางปฏิบัติ?
ระหว่างตัวเลขในตารางด้านบนและประมาณสองเท่า ขึ้นอยู่กับการติดตั้ง ค่าเหล่านั้นถือว่าชั้นวางอยู่ในแนวเดียวกับเส้นบอกแนวอย่างถูกต้อง
เกรดเหล่านี้สามารถเทียบเคียงระหว่างซัพพลายเออร์ได้หรือไม่
ไม่แน่นเท่าที่คุณคาดหวัง - และความยาวที่วัดได้ก็เป็นกับดักตามปกติ ซัพพลายเออร์บางรายเสนอราคาค่าเบี่ยงเบนทั้งหมดต่อ 300 มม. แทนที่จะเป็นต่อ 1,000 มม. ซึ่งทำให้ชั้นวางแบบเดียวกันดูดีขึ้นสามเท่า ยืนยันพื้นฐานการวัดทุกครั้งก่อนเปรียบเทียบใบเสนอราคา
Tianjin OuNaiDa Transmissions Technology ผลิตชั้นวางเกียร์ พีเนียน และส่วนประกอบของระบบส่งกำลังมาตั้งแต่ปี 2008 โดยใช้หัวกัด CNC การเสริมความแข็งของฟัน และการเจียรใน-บริษัท เราผลิตชั้นวางตั้งแต่ DIN 10 ถึง DIN 5 ส่งแบบหรือเป้าหมายน้ำหนักและความแม่นยำของคุณมาให้เรา แล้วเราจะเสนอราคาเกรดที่แอปพลิเคชันของคุณต้องการจริงๆ


